Bandejas de plástico para conservación: la capa de embalaje que decide si los alimentos todavía lucen frescos
El grado del polímero, el espesor de la pared, la geometría del sello y el espacio libre resuelven más argumentos sobre la vida útil que cualquier hoja de datos de la película. A continuación se explica cómo especificar los cuatro antes de cortar las herramientas.
Una bandeja suele fallar antes que la comida
Una panadería mueve 2.000 tartas de queso a la semana en una bandeja de PP de 0,5 mm con tapa abatible. Nada gotea durante el transporte, nada se agrieta en la plataforma y cada bandeja deja la planta con el mismo aspecto que tenía en la sala de muestras. Tres días después, el minorista envía fotografías: condensación acumulada debajo de la tapa, un esmalte opaco y una esquina del borde comenzando a levantarse. La bandeja no estaba defectuosa. Se había especificado para su transporte y su conservación nunca formó parte del encargo.
Esa brecha decide el dinero real. La vida útil en una bandeja de plástico está determinada por cuatro variables: polímero, espesor de pared, geometría del sello y la atmósfera dentro del paquete. La bandeja controla al menos tres de ellos. Hágalo bien y la película de tapa, la etiqueta y el cartón simplemente harán su trabajo. Si te equivocas, ninguna película recuperará los días que ya has perdido.
Vale la pena diseñar cuatro modos de falla desde el primer dibujo:
- Migración de humedad. El agua sale del producto y encuentra la superficie más fría, normalmente la tapa. Las quemaduras por congelación, los pasteles secos y los pasteles empapados comienzan aquí.
- Condensación y niebla. El agua perlada oculta el producto y los compradores lo interpretan como un problema de frescura, incluso cuando el producto está en buen estado.
- Fallo del sello y fugas. La planicidad de la brida y la variación del espesor de la pared deciden si un sello se mantiene el día uno o el día cinco.
- Oxidación y luz. El oxígeno en el espacio de cabeza, además de un empaque transparente que deja pasar la luz, acorta la ventana para grasas, aceites y carnes curadas.
Elija el polímero primero para la temperatura y luego para la apariencia
Tres polímeros se encargan de casi todo el trabajo de las bandejas de conservación de alimentos, y las diferencias que importan rara vez son las que aparecen en una tarjeta de muestra.
Cuando se desea ver el producto se elige el PET, normalmente lámina de APET amorfa. Proporciona una pared transparente como el vidrio, sostiene un reborde crujiente para sellar la película o la tapa y se forma al vacío limpiamente, razón por la cual los productos de panadería refrigerados, los platos de sushi y las bandejas para pasteles formados al vacío suelen ser de PET. Sus límites son térmicos: por encima de aproximadamente 60 °C la bandeja se ablanda y, a temperaturas de congelación, una fina pared de APET se vuelve quebradiza.
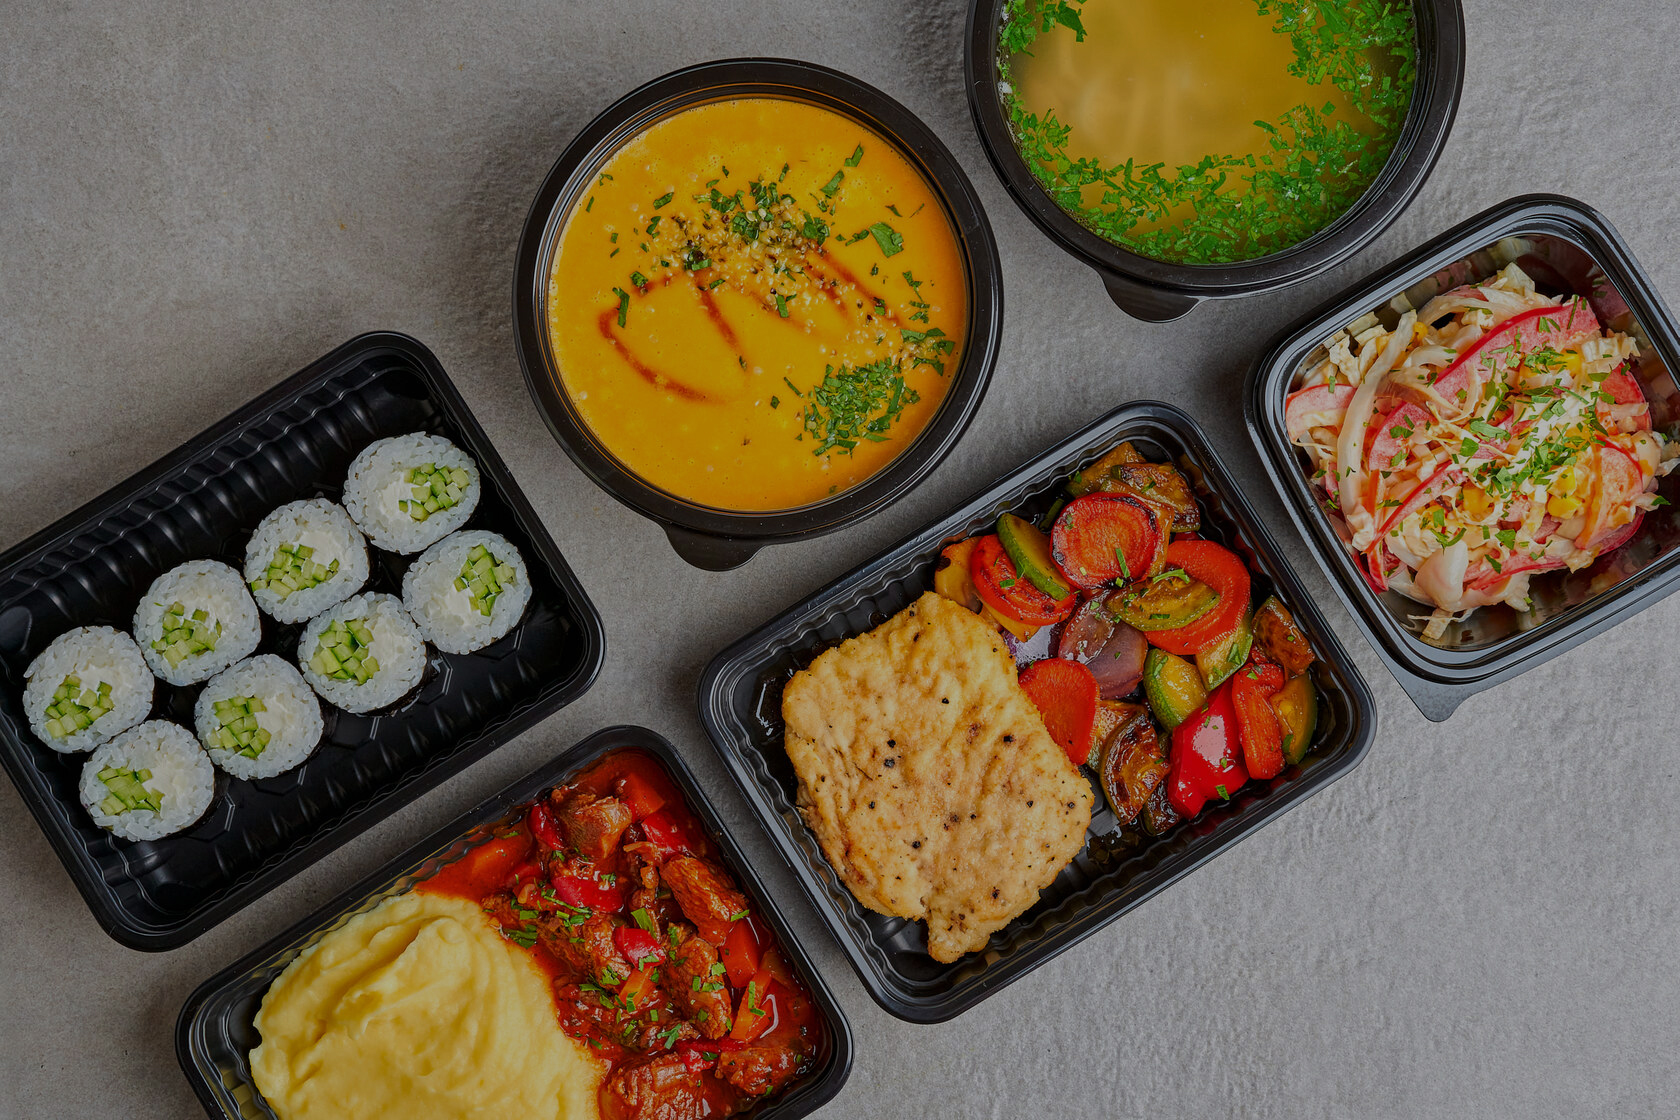
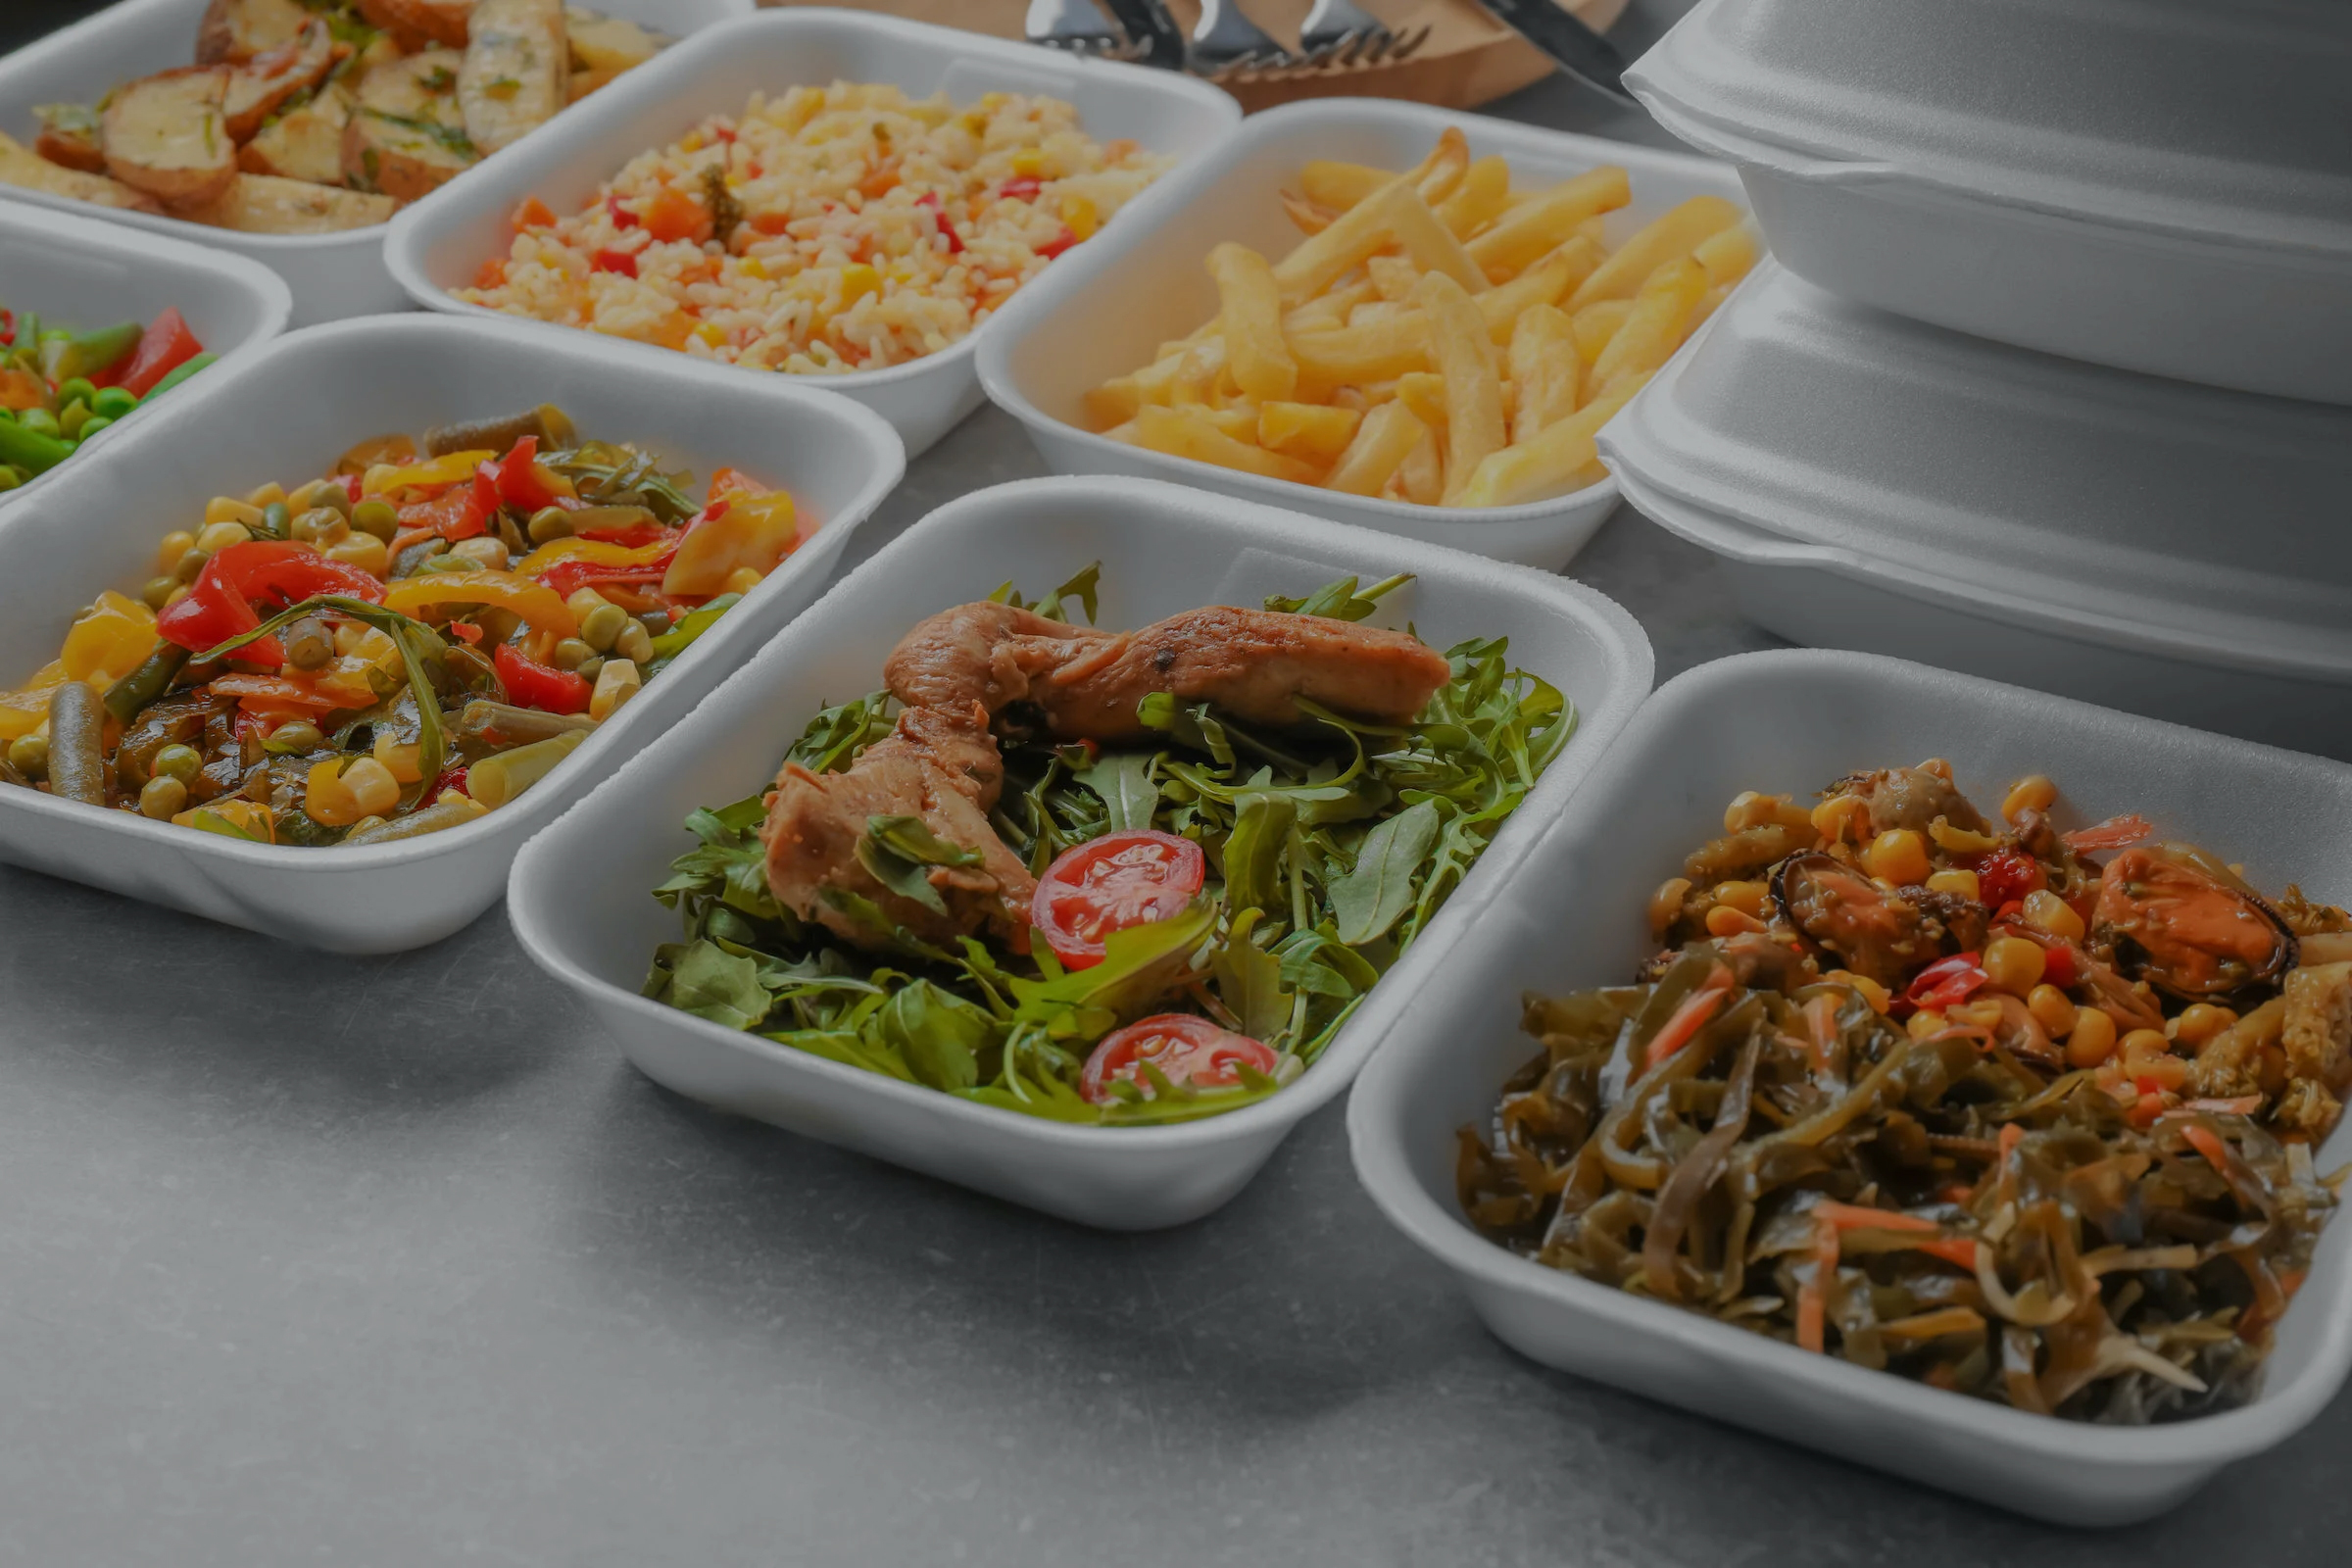
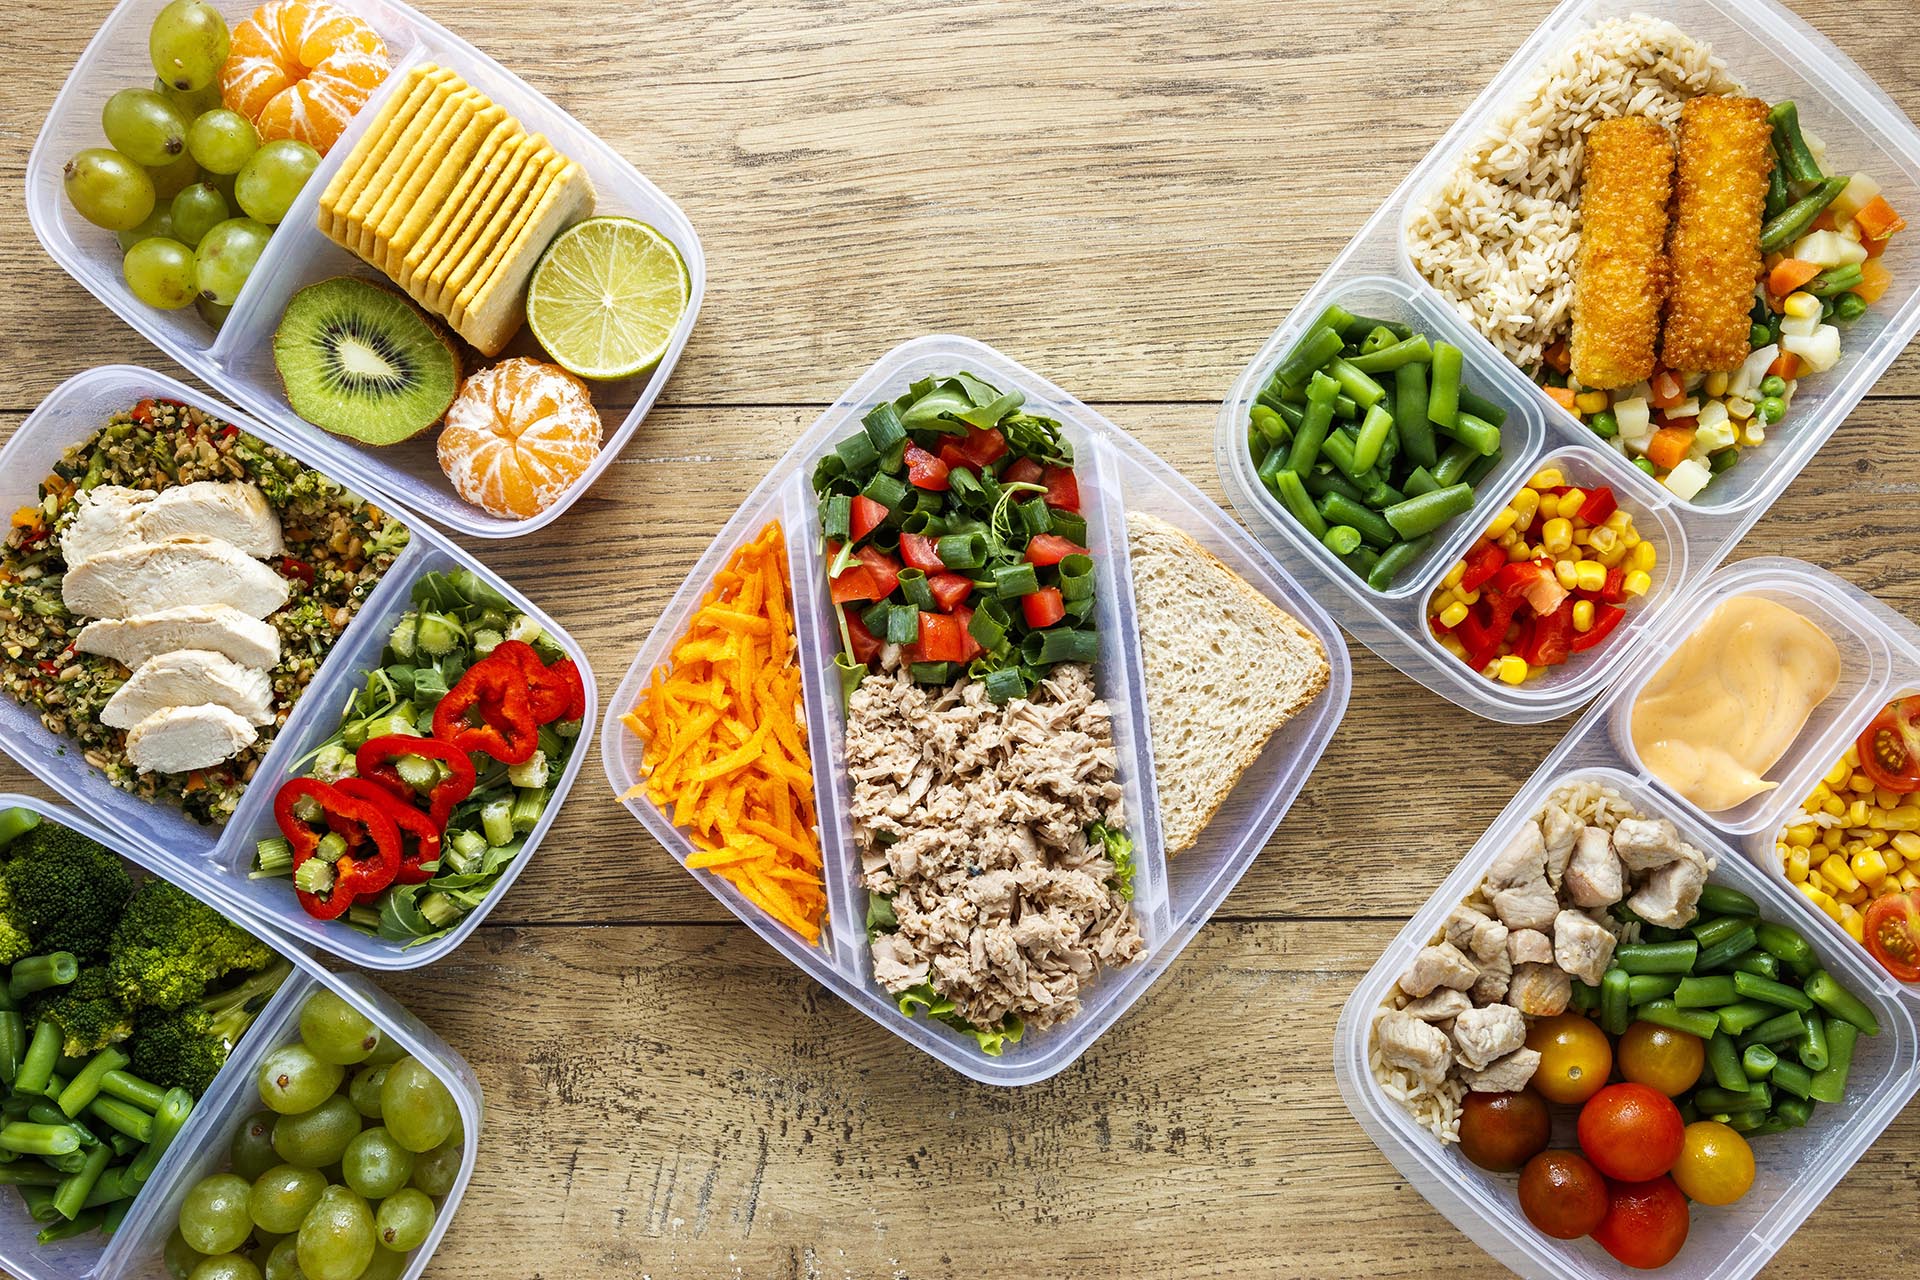
El PP es el caballo de batalla para cualquier cosa que deba sobrevivir al calor o a una larga estancia congelada. Tolera el recalentamiento por microondas y ciclos cortos de llenado en caliente, mantiene su forma a -18 °C con mucha más elegancia que el APET y admite herramientas de múltiples compartimentos con facilidad, razón por la cual las comidas congeladas, las sopas y las loncheras lo utilizan por defecto. La desventaja es la apariencia: el PP sin estirar es translúcido en lugar de transparente, por lo que la exhibición en frío generalmente necesita un grado clarificado o una tapa antivaho separada. nuestras notas sobre Características del material de la bandeja de alimentos de PP y escenarios de aplicación. analice la misma compensación con más detalle.
PS, en forma HIPS u OPS, es el polímero de la pantalla: rígido, brillante y fácil de colorear en plateado, negro o blanco. También es el que menos tolera el calor y el más propenso a agrietarse bajo carga, por lo que pertenece a aplicaciones refrigeradas con una ventana de distribución corta y controlada.
Comportamiento típico de los tres polímeros utilizados en bandejas de conservación de alimentos; El grado de resina, el espesor de la pared y el material de la tapa modifican estos valores. | Materiales | claridad | Rango de calor práctico | Donde protege mejor | cuidado con |
| MASCOTA (APET) | Vidrio claro | Enfriado a unos 60°C | Panadería refrigerada, platos de sushi, bandejas para tartas al vacío | Quebradizo al congelarse, sin llenado en caliente |
| PP | Translúcido a lechoso | Cocine en el microondas y llénelo en caliente, brevemente a 100-120 °C. | Comidas congeladas, sopas, loncheras multicompartimentos. | Brillo más bajo, necesita antivaho para exhibición en frío |
| PS (CADERAS, OPS) | Película brillante, opaca o transparente. | Sólo enfriado, aproximadamente a 70°C | Expositor de catering, panadería y repostería plateado y negro. | Agrietamiento por tensión, mala resistencia al calor. |
La calidad es sólo la mitad de la especificación. Una bandeja de PET de 0,4 mm y una bandeja de PET de 0,8 mm de la misma forma se comportan como dos productos diferentes, porque la pared más delgada se flexiona al vacío y mueve el sello con ella.
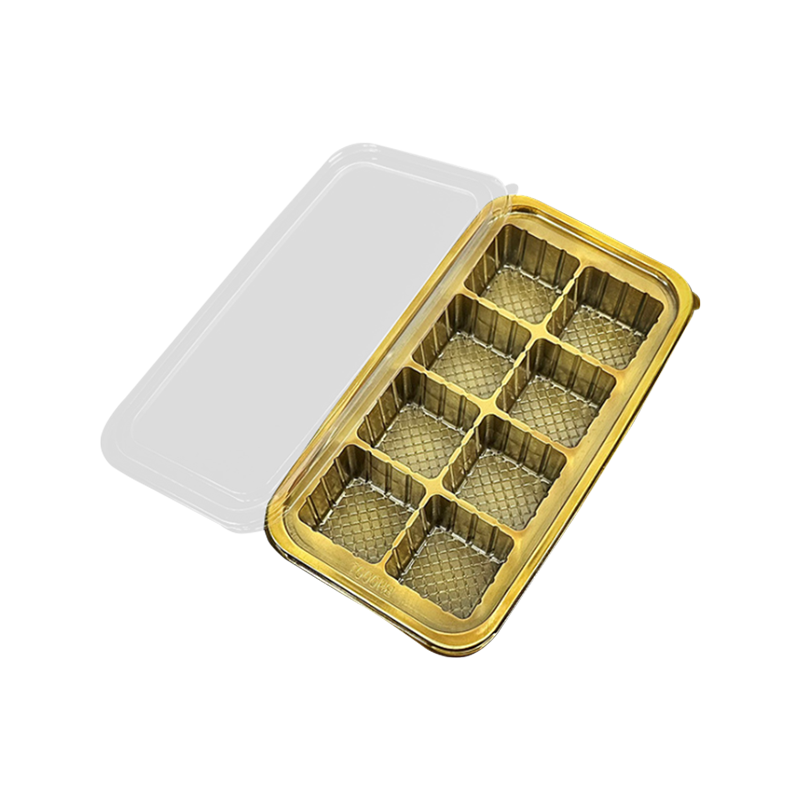
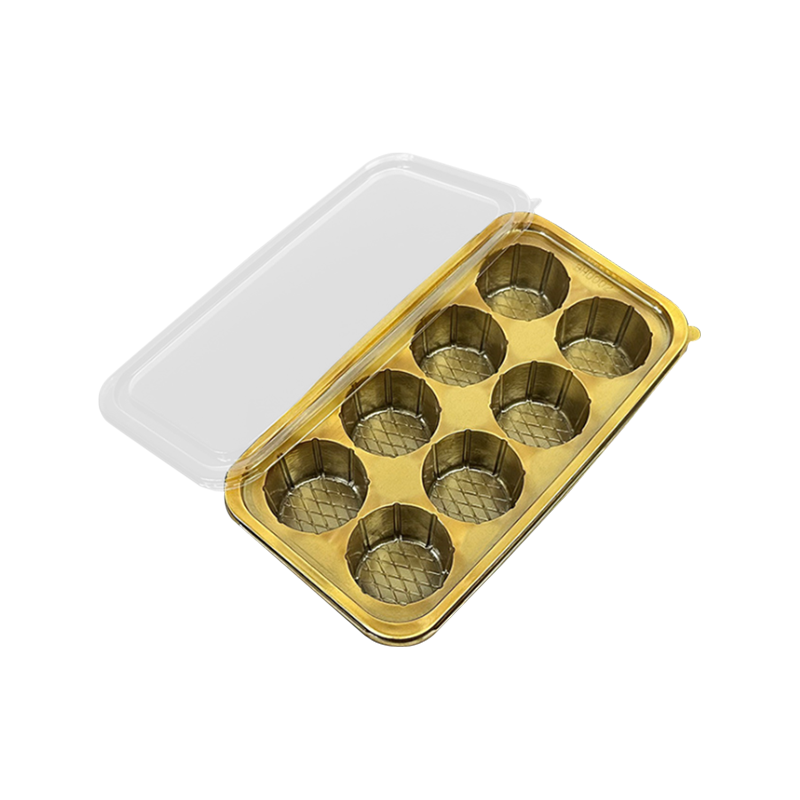
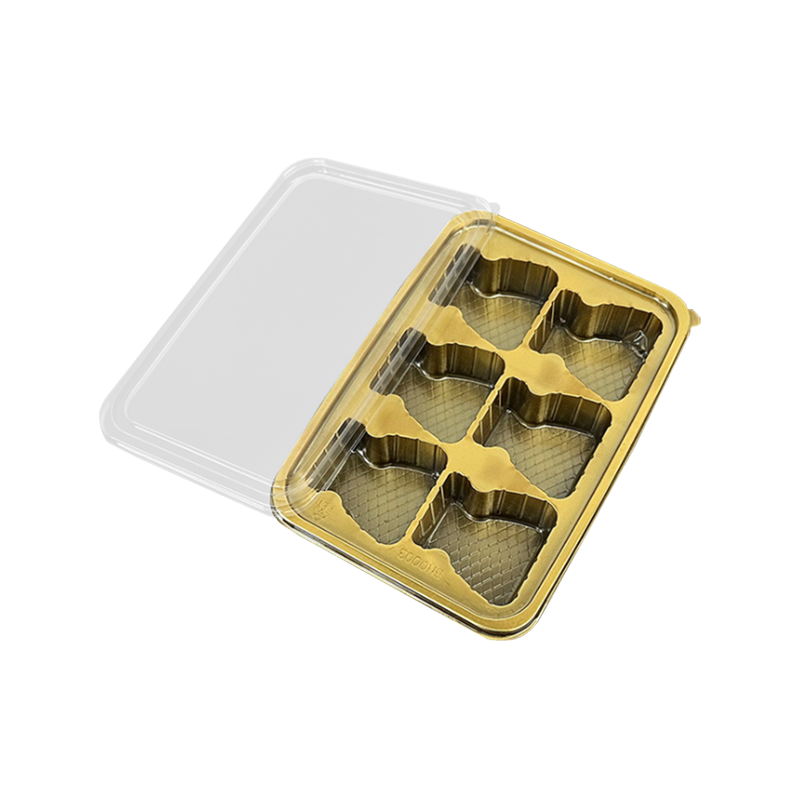
Cuando un producto refrigerado necesita visibilidad y un sello que sobreviva a un ciclo de vacío, una bandeja de vacío para tortas de PET ofrece la pared transparente y la brida rígida en una sola pieza.
Geometría del sello y espacio libre: donde la vida útil se escapa silenciosamente
La llanta es una superficie de sellado, no una decoración.
Cada bandeja sellada tiene una unión que importa más que el resto: el reborde donde el film, la tapa o una segunda bandeja se unen a la primera. Una brida formada al vacío suele tener entre 8 y 12 mm de ancho y debe ser plana dentro de unas pocas décimas de milímetro en toda su longitud. Los radios de las esquinas, las nervaduras, las marcas de entrada, el texto en relieve y los logotipos moldeados se comen el área de contacto de la que depende el sello. Cuando un cliente informa fugas que aparecen recién al quinto día, la causa casi siempre es la planicidad de la brida o la variación del espesor de la pared, no el polímero.
La mayoría de las quejas sobre la vida útil no son quejas materiales. Son quejas sobre bridas: un borde que nunca fue lo suficientemente plano para que el sello lo sostuviera.
Headspace pone el reloj antes de que se cierre el paquete
El oxígeno residual sobre el producto pone en marcha el reloj de deterioro. Una bandeja profunda que deja 40 mm de espacio vacío necesita un lavado de gas o un ciclo de vacío para alcanzar una atmósfera con bajo contenido de oxígeno; una bandeja poco profunda que permite que la película se asiente cerca del producto necesita mucho menos. Diseñe la profundidad alrededor del producto, no alrededor de un molde que ya está pagado.
Antivaho y ventilación son soluciones opuestas
Los aditivos antivaho migran al interior de la tapa para que la condensación se extienda como una película delgada en lugar de gotas, lo cual es importante para ensaladas frías, frutas cortadas y sushi. La ventilación hace lo contrario: libera vapor de los alimentos calientes para que la película no se hinche y desprenda el sello. Especificar uno cuando la aplicación necesita el otro es uno de los errores más comunes en el envasado de alimentos precocinados.
Las bandejas diseñadas específicamente alrededor de su superficie de sellado, como una bandeja desechable para hornear y moldear al vacío, mantienen esa brida estable a través de repetidos cambios de temperatura que distorsionan las piezas más livianas.
Haga coincidir la bandeja con la cadena de frío, no con la foto del catálogo
Una bandeja es tan buena como el perfil de temperatura que se le pide que sobreviva, y ese perfil suele ser más ancho de lo que el comprador espera:
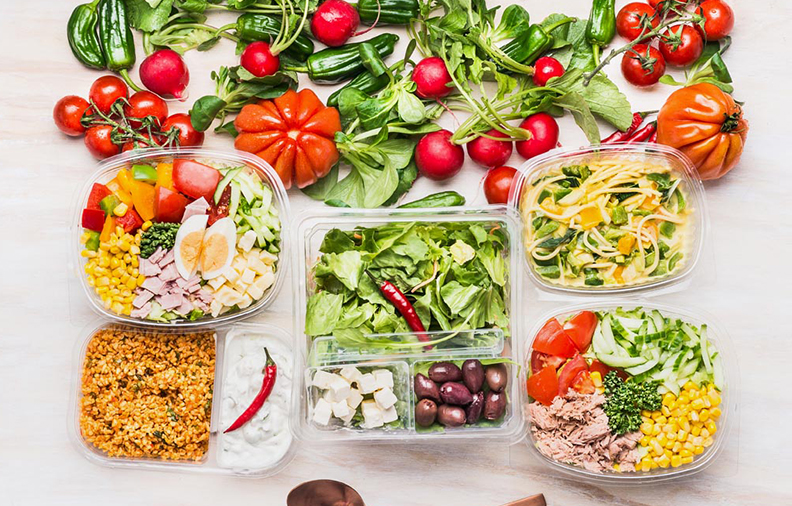
- Refrigerado, 0-4°C: panadería, sushi, ensaladas, fruta cortada. La claridad y el rendimiento antivaho impulsan la elección; Predominan el PET y el PS.
- Congelados, -18°C: platos preparados, masas, mariscos. El PP mantiene mejor la resistencia al impacto; Evite las esquinas internas afiladas que concentran la tensión.
- Llenado en caliente y microondas: solo PP, con tapa clasificada para la misma temperatura.
- Ambiente y seco: el oxígeno y la luz importan más que la humedad, por lo que el espacio libre y cualquier capa de barrera se convierten en la especificación.
El rendimiento antivaho tiene su propia vida útil. Las tapas almacenadas al calor o al sol directo pierden el control del empañamiento antes de usarse, así que manténgalas en la caja original y verifique el funcionamiento en una muestra del lote actual.
La quemadura por congelación es un síntoma del empaque, no un defecto del producto. Es hielo que sale de la superficie del producto y se vuelve a formar dentro del paquete. Una bandeja más gruesa no lo detendrá si el sello está suelto o el espacio libre es grande.
Una sola línea de producción a menudo necesita los tres polímeros, por lo que tiene sentido revisar la bandeja de comida de plastico rango por clase de temperatura primero y por forma segundo.
En las líneas de congelados, una caja de envasado al vacío para alimentos congelados es el formato que mantiene el espacio libre bajo y el sellado bajo control a -18°C.
Qué escribir en la orden de compra
Las especificaciones vagas producen sorpresas costosas. Un pedido en bandeja debe contener al menos lo siguiente:
- Polímero y grado, con la referencia del documento de contacto con alimentos.
- Calibre de la hoja y tolerancia que aceptará, normalmente ±0,05 mm.
- Dimensiones externas, profundidad de la cavidad, altura de anidamiento y tolerancia dimensional, a menudo ±0,5 mm.
- Requisito de ancho de brida y planitud para la superficie de sellado.
- Tipo de tapa o película, y si el sello es por calor, presión o vacío.
- Rango de temperatura y uso final: refrigerado, congelado, microondas, llenado en caliente.
- Color, acabado superficial y si la zona de sellado debe permanecer libre de impresiones.
- Detalles de embalaje: bandejas por funda, fundas por caja, patrón de paleta.
- Propiedad de las herramientas, ruta de aprobación de la muestra y prueba de vida útil que decide la aceptación.
Ese último elemento es el que los compradores se saltan. Una prueba física de vida útil, realizada con el producto real en la bandeja real a la temperatura de distribución real y verificada los días 1, 3, 7 y 14, cuesta una fracción de un molde y responde a la única pregunta que importa. Las herramientas, por el contrario, son un costo único: el precio unitario varía con el calibre, el material y la cavitación, y una reducción del calibre de 0,05 mm en un millón de unidades generalmente supera toda la negociación sobre el precio del molde.
La versión corta
La conservación en una bandeja de plástico no es una propiedad. Es una cadena: el polímero adecuado para la temperatura, una pared lo suficientemente gruesa como para mantener su forma sin desperdiciar material, una brida lo suficientemente plana para sellar y un espacio libre lo suficientemente pequeño como para que la atmósfera dentro del paquete pueda controlarse. Cambia un eslabón y los demás tendrán que compensar.
Entonces la secuencia es sencilla. Defina el perfil de temperatura y la vida útil que promete. Elija PET, PP o PS según ese perfil. Ponga por escrito los requisitos de brida, espacio libre y tolerancia. Luego realice la prueba de vida útil en el producto real antes de cortar las herramientas. Todo lo que sigue es detalle, y los detalles son más baratos que las retiradas del mercado.
Regla general: elija el polímero por temperatura, el calibre por carga y sello, y el espacio libre por vida útil, en ese orden.


 English
 عربى
 Español


 Fabricantes de cajas blíster de PVC personalizadas
